
 Русский язык
 Французский язык
 На испанском языке
 Арабский язык
 3. Тайский язык
 Индонезийский язык


В нашей предыдущей статье мы систематически анализировали четыре основные причины диагональных трещин в преднапряжённом бетонном поясе бетонных поясов, включая дефектные проектные спецификации, неправильные строительные операции, ухудшение характеристик материала и неблагоприятные нагрузки на рабочую среду. Эти многофакторные дополнительные дефекты не только снижают структурную целостность коробок, но и создают серьезную угрозу долгосрочной безопасности и долговечности мостовых конструкций. Хотя стандартизированная конструкция, высококачественная заливочная обработка бетона и управление научной деятельностью являются основными средствами предотвращения образования трещин, высокоточная стальная опалуба моста и индивидуализация опалубки коробочного стенда также играют незаменимую роль в контроле точности размеров секций, предотвращении концентрации напряжения, вызываемой деформацией опалубки, и снижении первоначальных рисков трещин. Для существующих диагональных трещин различной степени тяжести требуются целевые профессиональные технологии армирования для устранения дефектов, восстановления несущей способности конструкции и продления срока службы моста. В этой статье подробно рассматриваются четыре основных и эффективных решения для укрепления мостов, охватывающие технические принципы, строительные процессы, стандарты контроля качества и последствия применения, а также приводятся практические технические рекомендации для проектов по обслуживанию и укреплению мостов.
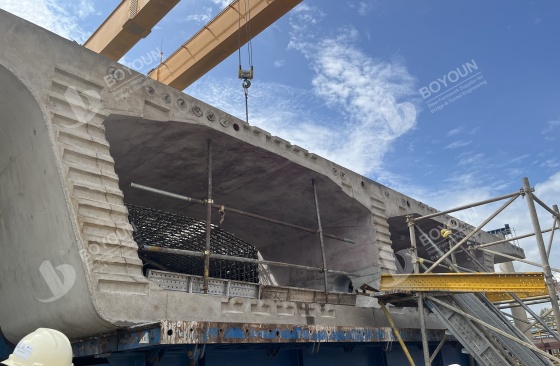
Внешнее предстрессовое армирование улучшает предкомпрессорное напряжение поясных ремней путем добавления преднапрягающих сухожитков на наружной стороне паутины, которая подходит для мостов среднего повреждения с шириной трещины ≤ 0.3mm. Принимаются наружные сухожилия в форме u или сломанной линии, закрепляемые на концах пучка или в верхней части сети, а для регулировки направления передачи усилия используются блоки смещения, обеспечивающие равномерное распределение предсжимающего напряжения по высоте паутины.
В случае практической арматуры по 2 комплекта из 15-7 стальных нитей на каждой стороне сети с регулируемым напряжением 0,65fptk, увеличивая предсжимающее напряжение сети с 1,0mpa до 2,2mpa. Конструкция осуществляется в соответствии со стандартной процедурой: во-первых, эпоксидная смола используется для ремонта трещин с целью запечатывания внутренних трещин; Затем устанавливаются наружные оболочки сухожилий и якорные приспособления. Градация нагрузки (10% контролируемого напряжения на стадии) применяется в процессе эксплуатации для предотвращения чрезмерного дополнительного напряжения в сети.
После усиления несущая способность конструкции увеличивается на 30%-40%, а скорость распространения крэка снижается более чем на 80%. Практическая инженерная проверка показывает, что ширина разлома моста, обрабатываемого с помощью этой технологии, не увеличивается в течение 5 лет, что обеспечивает стабильный и надежный эффект усиления.
Однообратная углеволоконная ткань первого сорта используется для армирования веревок и выпускается в двух основных спецификациях: 200 г/м для мелких трещин и 300 г/м для плотных трещин (плотность трещин и gt; 3 трещин/м) для усиления структурного удерживающего устройства. Поддерживающие высокоэффективные эпоксидные клеи, включая грунтовку, ремонтный клей и пропитываемый клей, подсоединяются для обеспечения стабильной работы в пределах от -30 до 60 градиентов. Связующий слой обычно состоит из 2-3 слоев, определяемых методом расчета сдвигового напряжения. Соблюдаются стандартные конструкционные параметры: каждый слой имеет длину круга (100мм), продольный диапазон сцепления, превышающий конечные точки трещины более чем на 50 см, и u-образные обручки (20 см) с межслойным расстоянием расположены рядом с опорами, чтобы гарантировать равномерное несение напряжения.
Перед конструкцией требуется строгая предварительная обработка поверхности: полировать бетонную поверхность с помощью алмазного шлифовального станка для удаления 2-3 мм ленты и карбонизированного слоя, чистой пыли и масляных пятен, чтобы контролировать погрешность плоскостности поверхности в пределах 3 мм. Эпоксидная грунтовка смешивается в соотношении 3:1 и равномерно покрыта, затем вылечивается до сухой. Пропитываемый клей равномерно перемешивается и покрывается как бетонной поверхностью, так и углеродной тканью.
Положите ткань вдоль основного направления растягивающего напряжения и тщательно проскребайте, чтобы устранить пузыри. Обеспечить достаточную толщину клея в коленчатых соединениях. Внешние помехи не допускаются в течение 24 часов после вставки. Требуется стандартное 7- дневное отверждение при температуре 20 ° с, с теплоизоляцией при низких температурах ниже 5 ° с. Наконец, обрезка излишков ткани и уплотнения краев с помощью ремонтного клея для завершения конструкции арматуры.
Для тяжелых заболеваний полости, таких как ширина трещины и gt; 0,5 мм или проникающие трещины, метод утолщения полости используется для усиления. Увеличение размера бетонного сечения существенно повышает прочность и несущую способность бокового пояса. Этот процесс изготовления предъявляет высокие требования к точности размеров секций и эффекту бетонной формовки, который опирается на высококачественную стальную опалубку коробок для обеспечения плоской и компактной бетонной поверхности и последовательной толщины секций, избегая вторичных трещин, вызванных деформацией опалубки и неравномерным заливом бетона.
В конструкции железобетонный слой толщиной 10-15 см заливается на наружную сторону оригинальной сети. Новая стальная сетка (φ12@150) подключается к оригинальной сети через плантацию штанги с глубиной посадки штанги ≥ 10d, что обеспечивает скоординированный стресс и совместную работу между новым и старым бетоном. Перед заливом, оригинальный веб-узел вырезается, чтобы показать грубой агрегатов для повышения производительности интерфейса соединения. Для заливки используется микрорасширительный бетон со скоростью расширения 2-4×10⁻⁴, а влажность в течение периода отверждения поддерживается на уровне выше 90%, чтобы предотвратить уменьшение трещин нового бетона.
После утолщения стержня момент инерции секции увеличивается на 20%-30%, а несущая способность структурного сдвига улучшается более чем на 60%. Практические инженерные расчеты мостов показывают, что среднее смещение основного укрепленного моста сокращается на 40%, и все первоначальные трещины в сети полностью закрыты, что обеспечивает превосходный долгосрочный эффект усиления.
Небольшие трещины (ширина и lt; 0,1 мм) будут постепенно расширяться под воздействием долгосрочной нагрузки на транспортное средство и экологической эрозии, поэтому для блокирования путей развития трещин необходимы своевременный ремонт и антикоррозионная обработка. Принят метод нагнетания (нагнетательное давление 0,2-0,4мпа), для повышения проницаемости используется эпоксидная смола низкой вязкости, смешанная с 5% нано-зио-гратурой, что обеспечивает более 90% заполнения трещин.
После облицовки и отверждения от 2 до 3 слоев проницаемых антикоррозионных покрытий (например, покрытие полиуреей) равномерно окрашиваются на web-поверхности, образуя плотный водонепроницаемый и антикоррозионно-защитный слой, блокирующий проникновение внешней влаги, хлоридных ионов и коррозионных сред. Кроме того, для ежеквартального обнаружения и регистрации данных используется монитор ширины трещины с точностью 0,01 мм. После того, как ежегодный рост ширины трещины превысит 0,05 мм, будут своевременно приняты целевые меры по усилению конструкции, с тем чтобы устранить опасность для безопасности конструкции.
Ширина разлома (мм) | Применяемая технология армирования | Увеличение несущей способности | Снижение скорости распространения крэка | Одноповерочный период строительства |
< 0,1 | Ремонт трещин + антикоррозионная обработка | 5%-10% | 50%-60% | 1-2 дня |
0,1-0,3 | Внешнее предстрессовое усиление | 30%-40% | Свыше 80% | 3-5 дней |
0,1-0,5 | Укрепление связывания углеволокна | 40%-55% | 70%-80% | 2-3 дня |
И gt; 0,5 | Метод утолщения арматуры | Свыше 60% | Свыше 90% | 7-10 дней |
Таблица 1 сравнение технологий и эффектов армирования для различных сортов трещин
Диагональные трещины в лентах бокового обхвата в основном распределяются под углом 45°-60° вблизи опор, плотных секций гофрированного протока и положений мутации секций, которые тесно связаны со структурным сдвигом. Образование трещин является результатом воздействия многочисленных неблагоприятных факторов, включая необоснованную конструкцию и расположение арматуры перед напряжением, конструкционные отклонения в позиционировании трубопроводов и заливке бетона, ухудшение характеристик материала в результате реакции щелочного агрегата и коррозии стали, а также долгосрочные неблагоприятные последствия, такие как перегрузка транспортного средства и разница температур в эксплуатации.
Различные целевые технологии армирования могут эффективно восстанавливать трещины, повышать устойчивость к структурному сдвигу и сдерживать расширение трещин в зависимости от степени их серьезности. Для фундаментальной профилактики диагональных крэк-заболеваний необходимо осуществлять полный контроль качества процессов. На стадии проектирования оптимизируйте координацию системы престрессовых нагрузок и усилителя сдвига для обеспечения web precompressive stress ≥ 1.8MPa, stirrup интервалов между ними ≤ 10cm и изменение толщины стержня ≤ 10%/m. На стадии строительства, строго контролировать отклонение позиционирования гофрированных трубопроводов в пределах 3 см, принять самоуплотняющийся бетон с падением 180-200 мм для заливки веревок, и обеспечить, чтобы предстрессовый натяжной стресс достиг 100%105% от расчетного значения. Между тем, внедрение высокоточной опалубки моста и стандартизированных строительных технологий может эффективно контролировать качество формирования бетона, избежать концентрации структурного стресса, вызванного пространственными ошибками, и снизить вероятность первоначального образования трещины. Полный цикл управления и эксплуатации; оптимизация конструкции-строительный контроль-техническое обслуживание и эксплуатация; может полностью гарантировать безопасность, стабильность и долговечность предварительно напряженных бетонных коробок.
В качестве профессионального производителя, специализирующегося на мостовой опалубки и столярной строительной техники на протяжении более 20 лет, Shandong Boyoun Heavy Industry интегрирует R&D, настройка, производство и технические услуги. Мы предоставляем высококачественную стальную опалубку мостов, индивидуальную опалубку коробчатого пояса и профессиональные технические решения для строительства мостов по всему миру. Мы не только поставляем высококачественные стандартизированные и индивидуальные опалубки для обеспечения точного формирования бетона и снижения рисков структурного трещин от источника, но и предоставляем комплексную техническую поддержку для контроля качества строительства мостов и более поздних стадий укрепления и обслуживания. Если у вас есть проектные требования для настройки опалубки мостов, строительных технических консультаций или решений структурной оптимизации, не стесняйтесь обращаться к нашей профессиональной технической команде для индивидуальных проектных решений и бесплатные технические рекомендации.

С 2006 года мы специализируемся на решениях под ключ и видах опалубки для строительства мостов и виадуков внутри страны и за рубежом.


Международный отдел: комната 2507-2508, башня с ванда плаза, тончжоу район, Пекин 101118, Китай.
+86-13021287080
info@boyoun.cn
